
13386654039

新闻中心
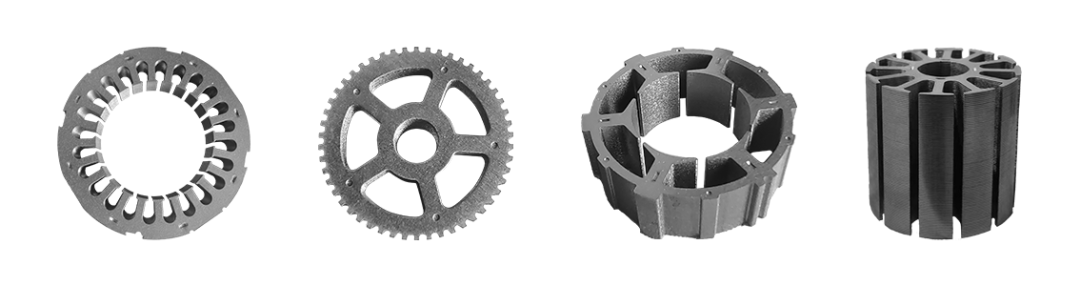
马达定转子的精度,最后落在三个地方:气隙匀不匀、铁芯叠得齐不齐、毛刺会不会把片间顶开。这三件事由冲片、模具、叠压、装配共同决定,设备只负责最前面的一段——但这一段如果守不住,后面每道工序都在替设备擦屁股。固安力的 GP/GPH 龙门高速冲床与 GT 系列肘节超精高速冲床,就是为这一段做的。
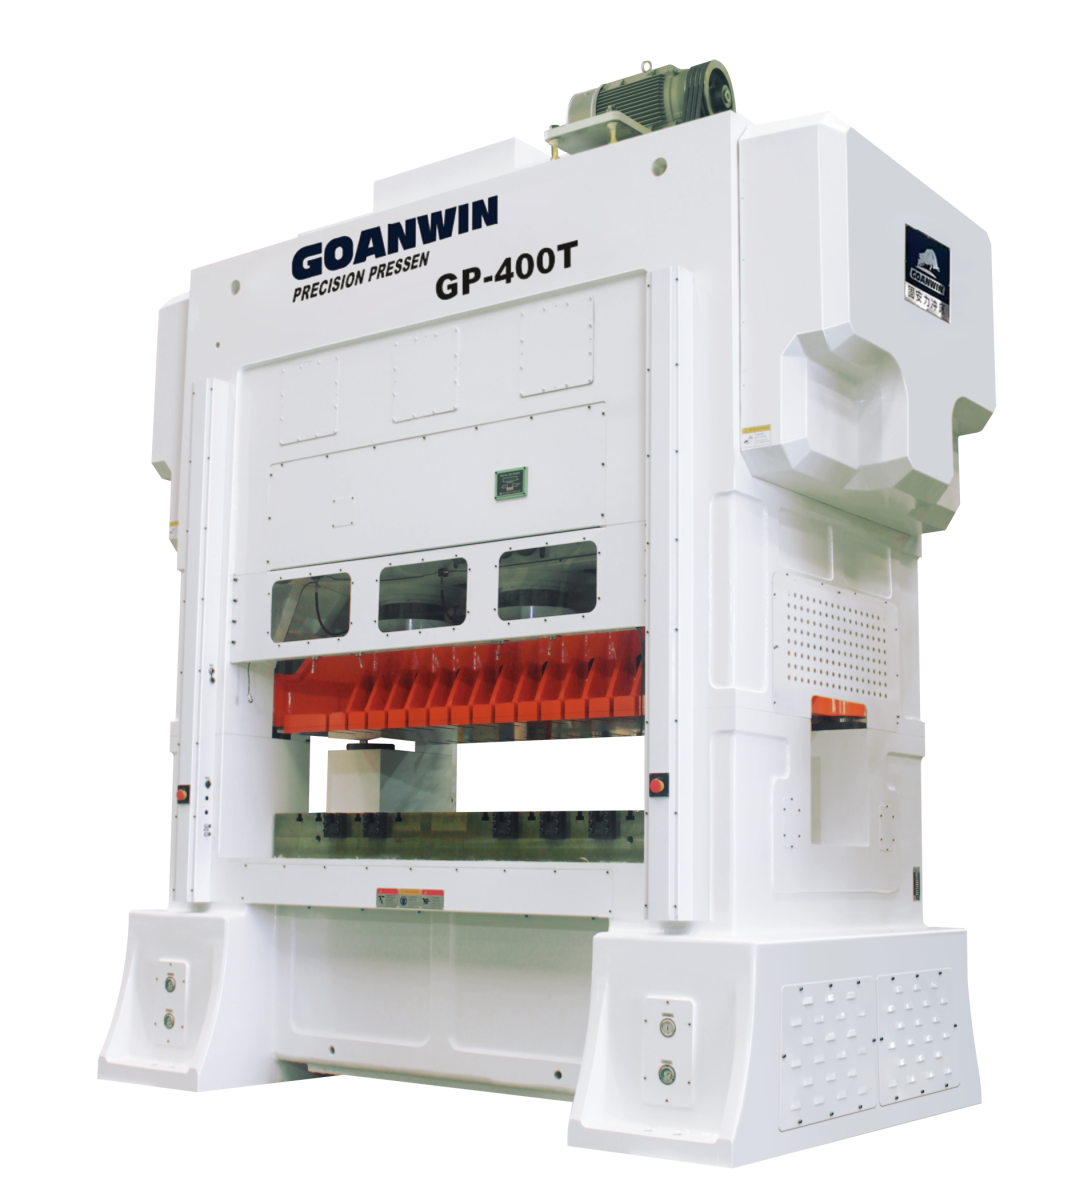
GP/GPH 龙门高速冲床:定转子连续冲压的主力,45–550 吨
GP/GPH 系列专为电机定转子精密冲压而生:闭式机身与半导柱导向组合,抗偏载能力强,冲程数覆盖 150–700 SPM,中小吨位机型可稳定实现 SPM 400 以上的连续冲压,重复定位精度 ±0.02mm。
吨位从 45T 铺到 550T,工作台从 750×550 到 3300×1200,行程统一 30mm(可以定制),装模高度 240–530mm,足以容纳定转子级进模的多工位排布;400T 以上为三点式结构,专门对付大尺寸铁芯与大截面多列模的偏载。


GT 系列肘节超精高速冲床:稳定下死点精度,30–150 吨
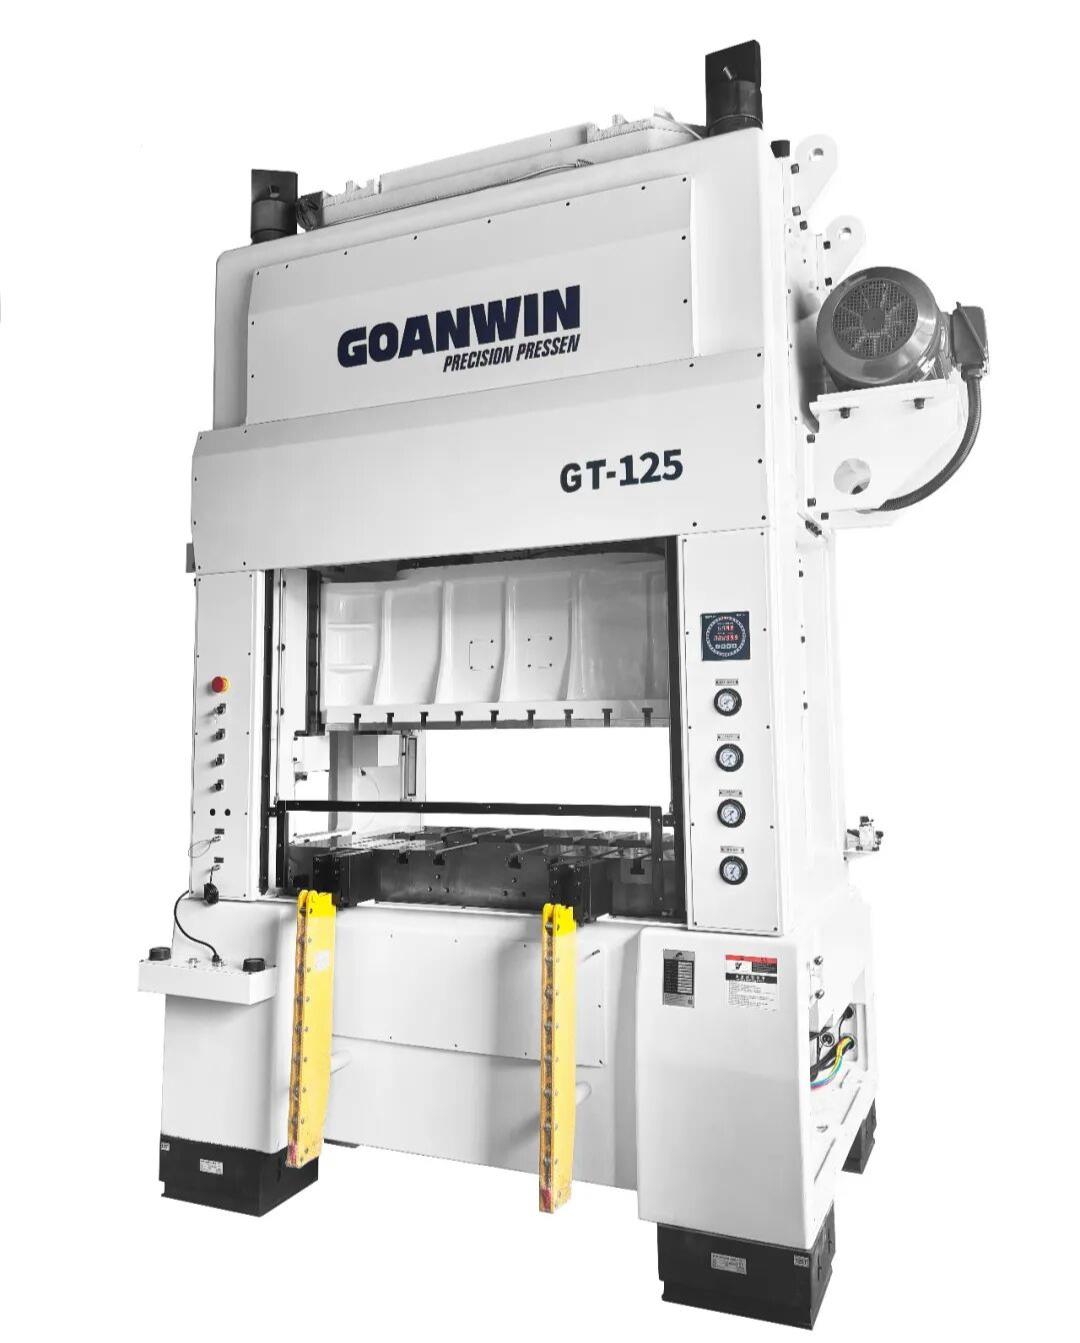
GT 系列是肘节式结构:接近下死点时滑块速度低、受力路径短、下死点重复性好,冲裁断面是被“剪"开而不是被“撕"开。它的两个硬指标是滑块运动轨迹偏差 ≤±0.005mm、冲裁断面光洁度 Ra0.2μm;冲程数最高可到 1200 SPM,专为微电机、伺服电机、机器人关节电机这类小片、多工位、高产量的定转子准备。
行程有 20/25/30/32/36mm 多档可选,同一吨位可以针对不同片厚和模具结构挑最合适的行程与冲次组合。

把参数翻成定转子的工艺语言
能力发生点 1.6–3.2mm,意味着设备的额定压力释放位置在下死点前 1.6–3.2 毫米处——定转子冲裁的剪切区正落在这里。这也是为什么 0.35mm、0.50mm 硅钢片的断面质量,与设备的吨位曲线直接相关:曲线对不上,断面就会被撕出毛刺。
行程 30mm 是定转子级进模的常见匹配值,GT 系列另外提供 20/25/32/36mm 多档,小片可用短行程换取更高冲次。
工作台面积到 3300×1200(GP-550T),对应的是多列模、双列排样和一次出多片的产能方案;GPH-45T 的 750×550 则对应小微电机单片模。
滑块调整量 50mm、装模高度 240–530mm,决定一台设备能不能兼容客户手里的既有模具,换型时不必重做模架。
送料线高度 ±15/±30mm,是和送料机对接的量,冲压线的节拍与稳定性从这里开始。
±0.02mm 放进定转子的公差链里,是够用而且有余量的
判断设备精度够不够,不能只看设备自己,而要把它放在下游的公差预算里称一称。
成品电机层。GB/T 37414.3—2020 对工业机器人用交流伺服电动机的机械精度是按机座分档的:机座 40≤B≤80,轴向间隙 ≤0.20mm、轴伸径向圆跳动 ≤0.020mm、凸缘止口径向圆跳动 ≤0.03mm、端面全跳动 ≤0.04mm;机座 80<B≤150,为 0.30mm、0.025mm、0.04mm、0.06mm。关节电机常做的 40、60、80、130 机座,正落在前两档。更对口的是 JB/T 14682《多关节机器人用伺服电动机技术规范》(报批稿)表3:机座 40–80,轴伸 0.020mm、凸缘止口 0.040mm、安装端面 0.040mm。
铁芯层。T/CASME《机器人用分体式定子铁芯》(2025 年征求意见稿)把毛刺压在 ≤0.04mm、且不超过冲片厚度的 10%(0.35mm 料对应 0.035mm);铁芯同心度 ≤0.06mm,内径 0~+0.05mm,外径 −0.05~0mm,铁芯高度 0~+0.5mm,单片厚度 ±0.02mm。
材料层。GB/T 2521.1—2016 表2 的最小叠装系数按厚度给:0.35mm 为 0.95,0.50mm 与 0.65mm 为 0.97。
把 ±0.02mm 摆进这条链:铁芯同心度的预算是 0.06mm,设备重复定位精度作为其中一个误差源,双边占用 0.04mm,还给模具磨损、送料对中、叠压与压装留出了空间。这就是“够用而且有余量"的算法——反过来,设备自己要是吃掉 0.05mm,模具刃口再好也补不回来。

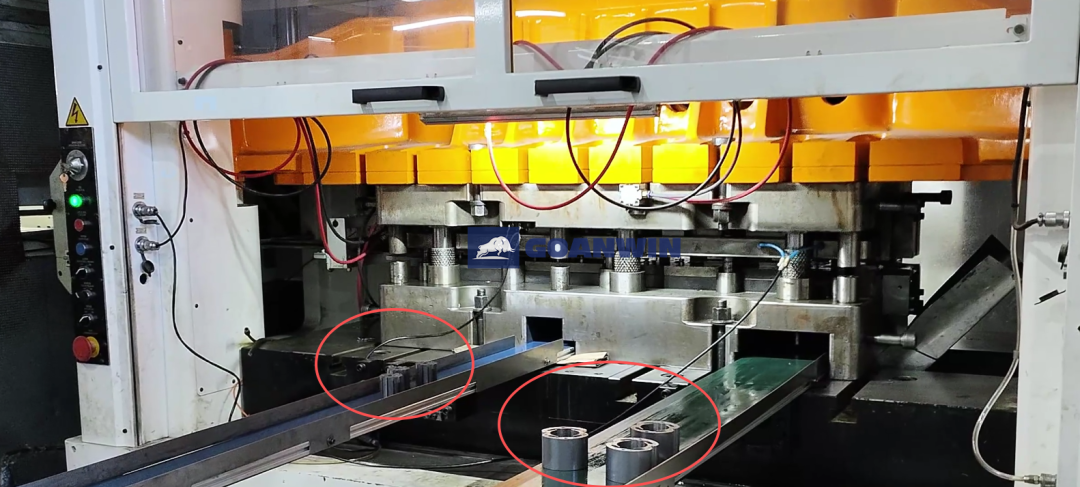
第 100 万片之后,才是量产真正要考的
标准管的是装配完成那一刻的状态,客户管的是第 100 万片还在不在公差带里。冲次累积带来的是模具刃口磨损、设备热变形和导向间隙变化;这三件事里,前一件归模具,后两件归设备。
固安力公开的质量体系是:108 道质量检测工序、72 小时全负载冲压测试,厂方承诺设备持续服役 10 年以上。对做定转子的客户,这三条对应的其实是同一件事——精度衰减的速度。设备买回去第一年都准,第三年、第五年还准不准,才是产线良率能不能长期守住 0.035–0.04mm 毛刺线的分水岭。
固安力的位置:马达定转子冲压的上游一段
把 GB/T 37414.3 的分档跳动、JB/T 14682 的多关节机器人专用限值、T/CASME 的 0.04mm 毛刺与 0.06mm 同心度、GB/T 2521.1 的 0.95/0.97 叠装系数放在一起,固安力的定位可以写得不含糊:它提供的是马达定转子冲压最上游那一段精度——每一片冲片的位置一致性、冲裁断面质量,以及跨百万冲次的稳定性。
铁芯同心度、叠装系数、成品电机的止口跳动,是这一段精度经过模具、叠压、装配之后的产物,不是设备单独承诺的结果;但没有这一段,后面几段就少了起点。GP-160 的适配场景写在:新能源汽车驱动电机、工业伺服电机定转子。从工业伺服到机器人关节电机,定转子冲压的精度账是同一套:片要一致,断面要干净,百万冲次之后还要一致。这就是“专为电机定转子精密冲压而生"这句话的实际含义。
附录一:按吨位选型的常见配置
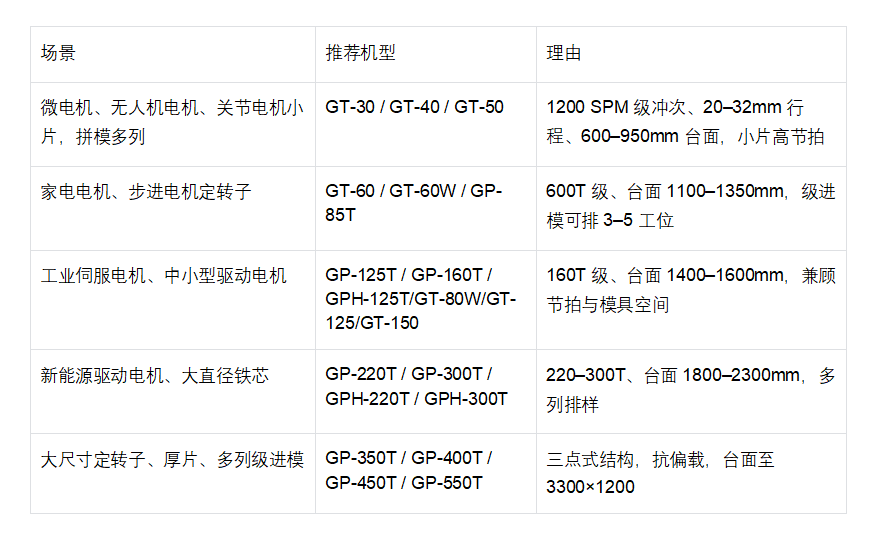
附录二:精度与依据对照
设备端:GP/GPH 重复定位精度 ±0.02mm,冲程数 150–700 SPM,闭式机身与全导柱导向;GT 滑块运动轨迹偏差 ≤±0.005mm,冲裁断面光洁度 Ra0.2μm,冲程数最高 1200 SPM;108 道检测工序、72 小时全负载冲压测试、服役 10 年以上。
下游约束:成品伺服电机轴伸径向圆跳动 0.020–0.030mm、凸缘止口 0.03–0.040mm(GB/T 37414.3—2020 ;JB/T 14682 );机器人定子铁芯毛刺 ≤0.04mm 且 ≤厚度 10%、同心度 ≤0.06mm(T/CASME 2025 征求意见稿);硅钢片最小叠装系数 0.95/0.97(GB/T 2521.1—2016 )。
 关注公众号